Co to jest sztancowanie?
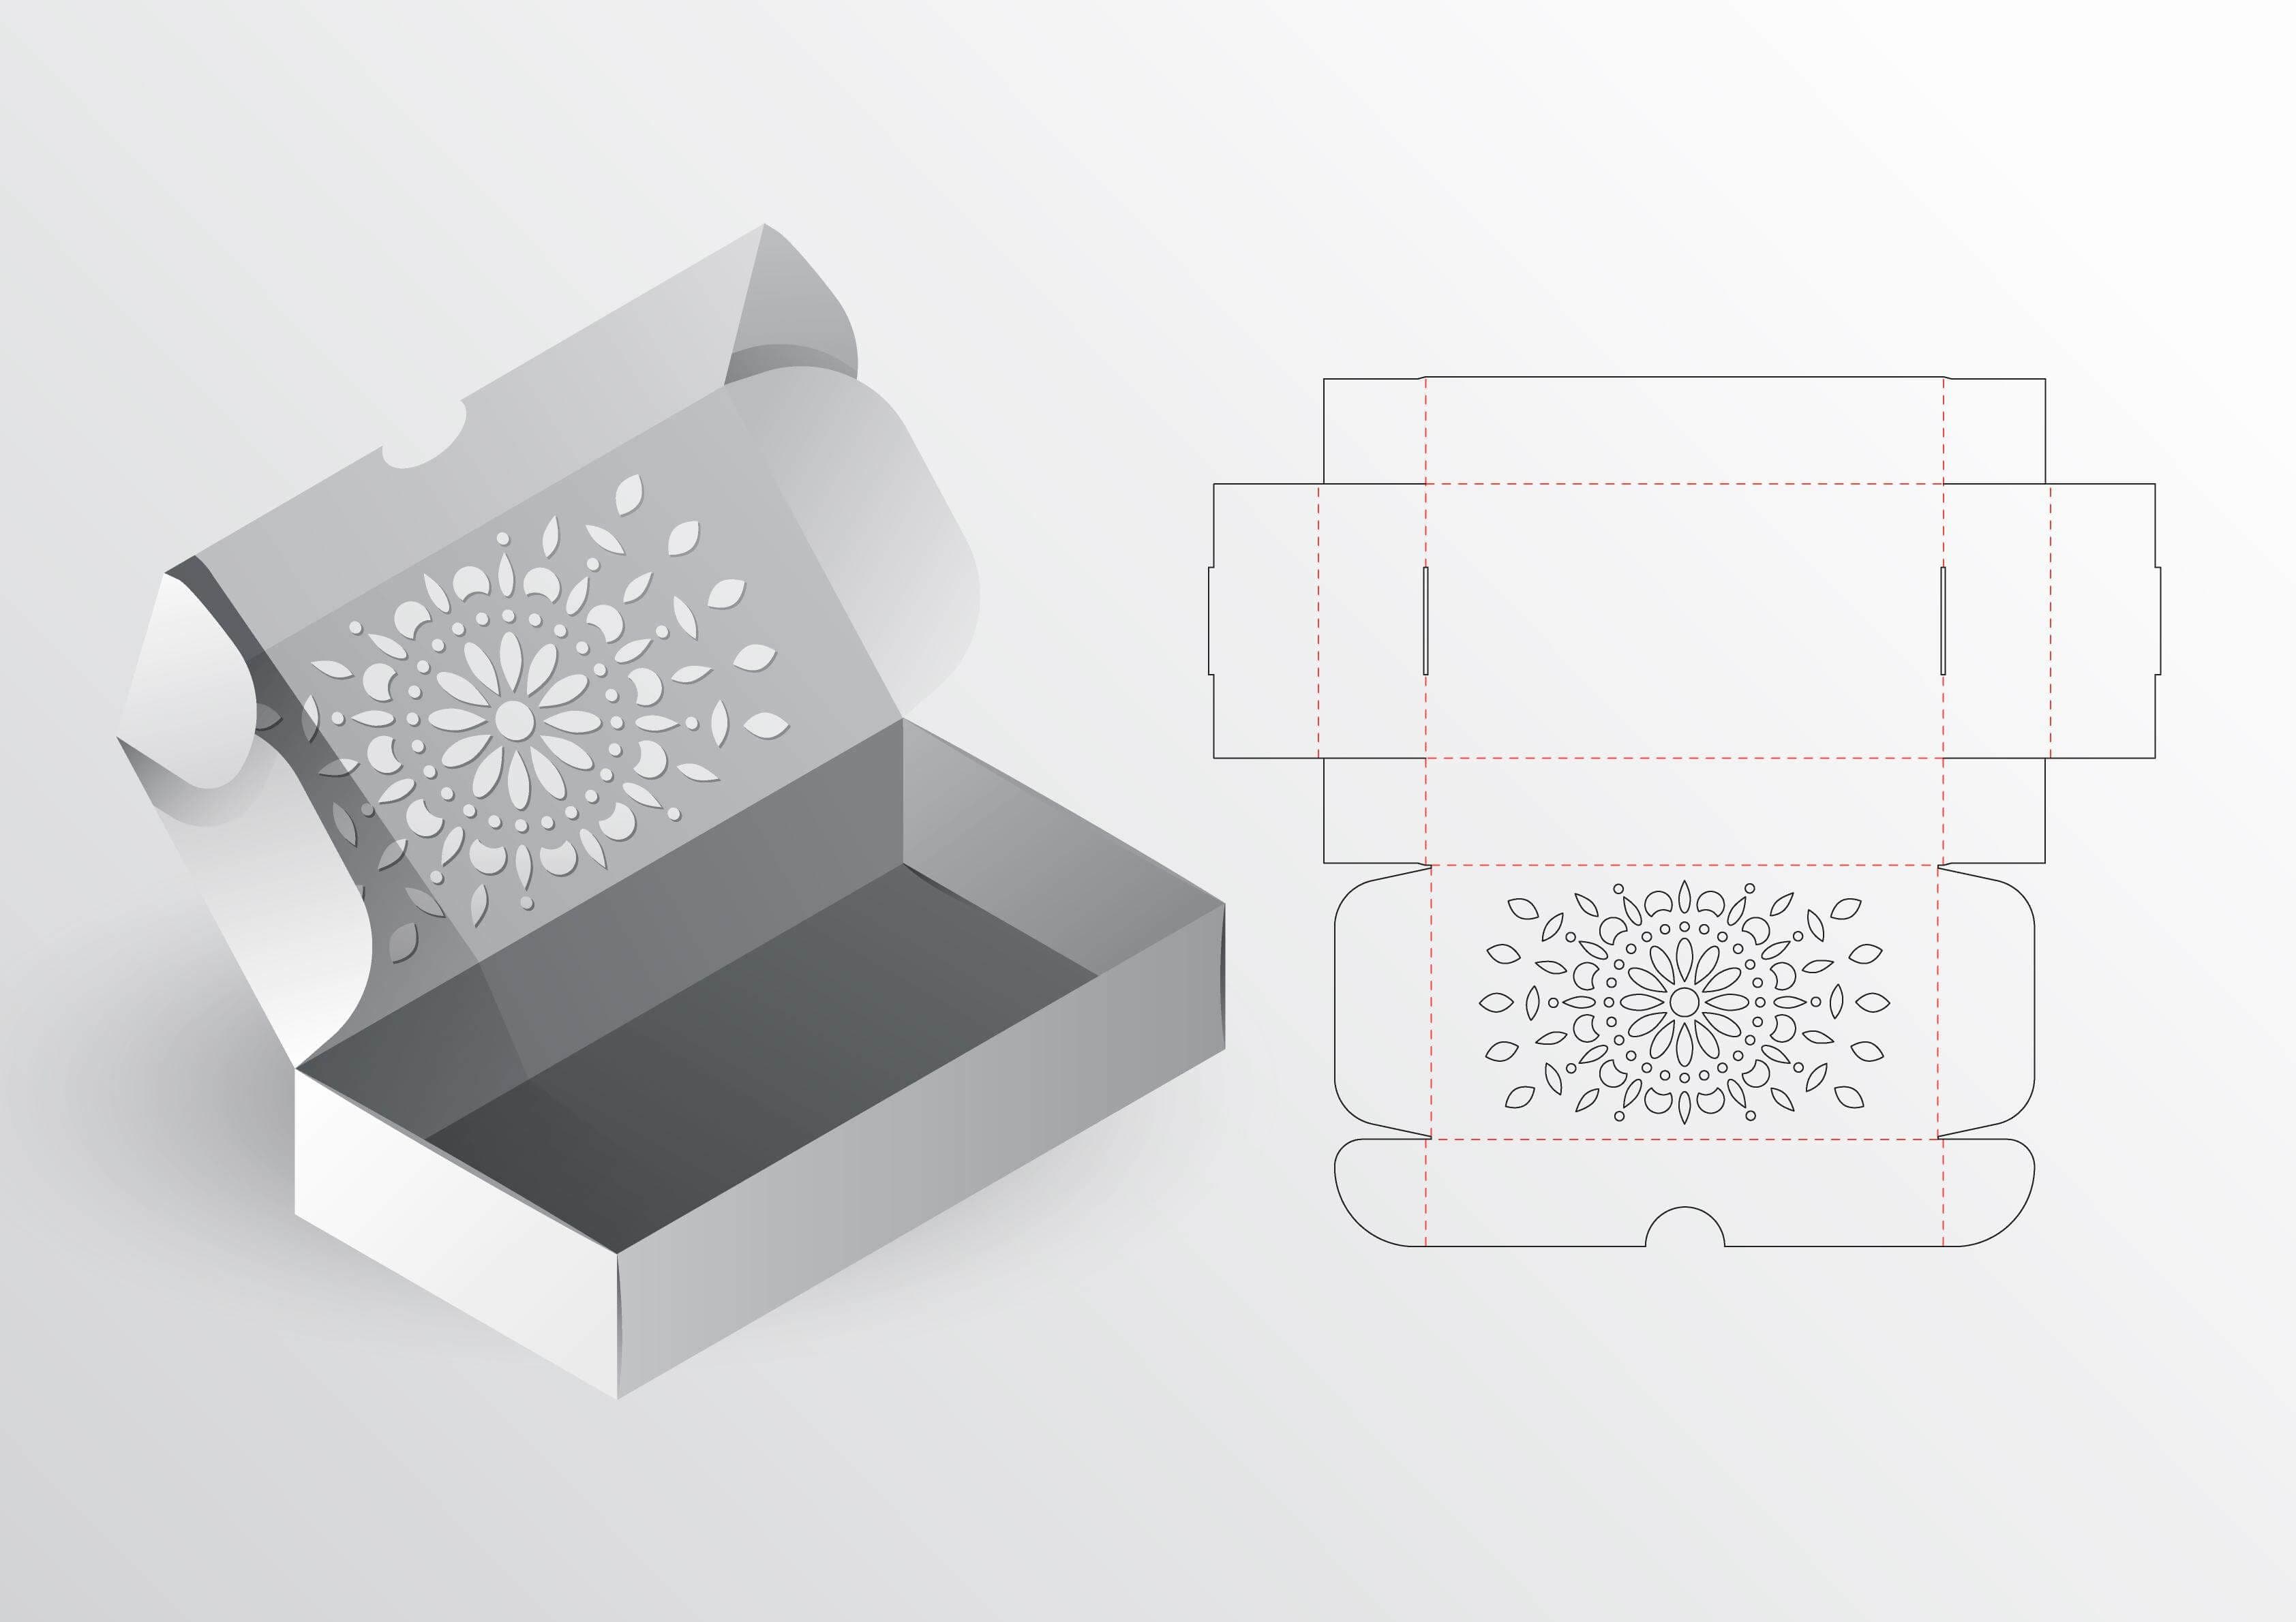
Sztancowanie to proces wycinania z arkusza materiału kształtu o dowolnym obrysie za pomocą narzędzia z osadzonymi nożami - wykrojnika (sztancy). W odróżnieniu od cięcia prostoliniowego, które daje wyłącznie prostokąty, sztancowanie pozwala uzyskać zaokrąglenia, zamki, uchwyty, okienka, perforacje i języczki - wszystko w jednym przejściu maszyny.
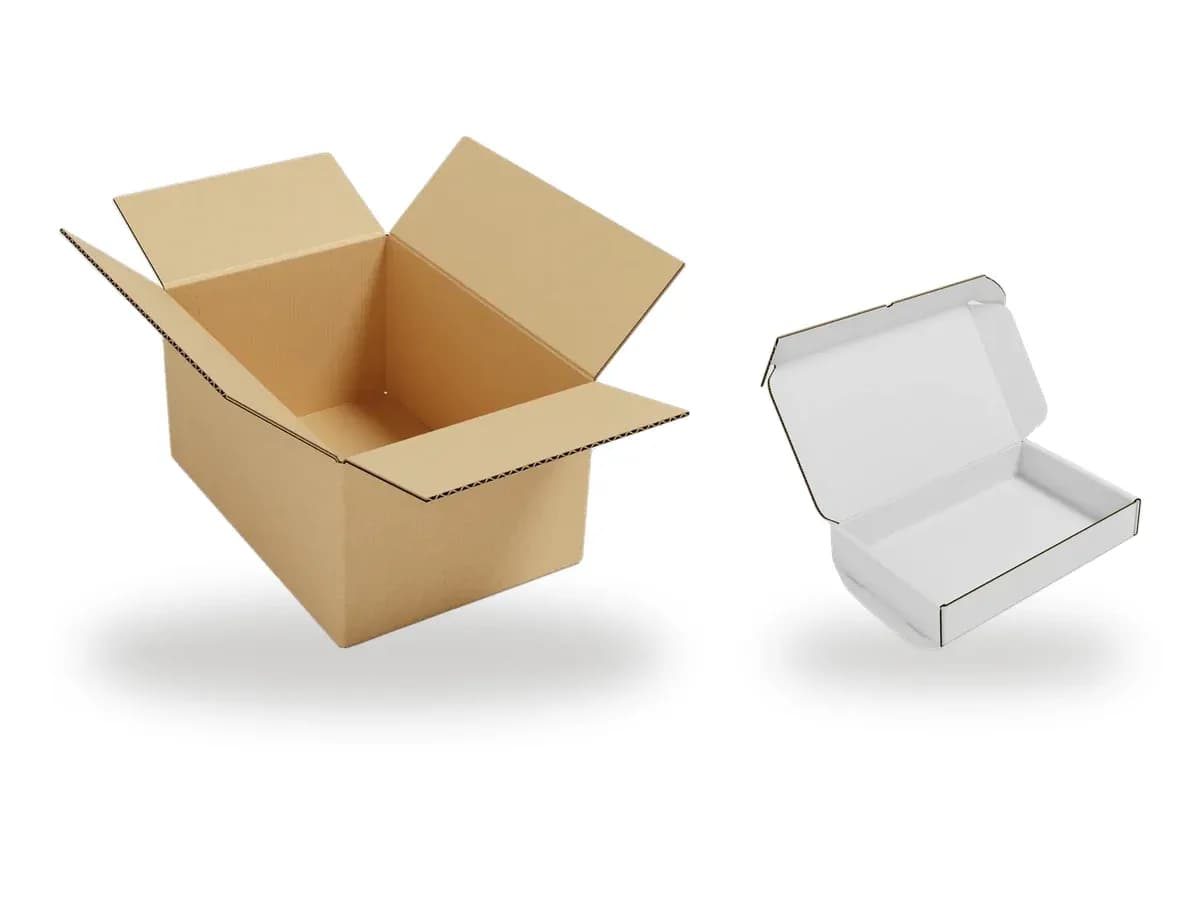
W praktyce produkcyjnej wygląda to tak: arkusz tektury trafia pod wykrojnik, maszyna dociska narzędzie do materiału, noże przecinają tekturę na wylot, a listwy bigujące jednocześnie wyciskają linie zgięć. Z maszyny wychodzi płaski wykrój - rozłożone opakowanie gotowe do sklejenia lub ręcznego złożenia.
Sztancowanie płaskie i rotacyjne
Wybór technologii to zawsze kompromis między dokładnością a wydajnością - i przy konkretnym projekcie zależy od nakładu, konstrukcji i tego, czy opakowanie jest zadrukowane.
Dlaczego sztancowanie tektury falistej to inna sprawa niż sztancowanie papieru
Większość dostępnych w sieci opisów sztancowania powstała w drukarniach introligatorskich i dotyczy papieru oraz kartonu. Tektura falista zachowuje się inaczej, bo jest materiałem ściśliwym - między dwiema warstwami płaskimi znajduje się powietrze i pofalowany rdzeń. Ma to trzy konsekwencje:
- 01.Docisk musi być kontrolowany. Za mocny zgniata falę wzdłuż linii cięcia i opakowanie traci sztywność; za słaby zostawia niedocięte odcinki i strzępiące się krawędzie.
- 02.Parametry narzędzia dobiera się do grubości tektury. Inne ustawienia obowiązują dla trójwarstwowej fali E (ok. 1,5 mm), a inne dla pięciowarstwowej BC (ok. 7 mm) - dotyczy to zwłaszcza bigowania, o czym niżej.
- 03.Liczy się kierunek fali. Ten sam wykrój ułożony na arkuszu w dwóch różnych kierunkach daje opakowania o różnej wytrzymałości na zgniatanie. Ustalenie tego kierunku jest częścią projektu konstrukcji, nie przypadkiem.
Więcej o samych materiałach i falach piszemy w artykule tektura falista czy lita - czym się różnią.
Co to jest bigowanie i dlaczego tektura się nie łamie?
Bigowanie to wykonanie w materiale liniowego wgniecenia (bigu), które wyznacza miejsce kontrolowanego zgięcia. Big nie przecina tektury - tylko lokalnie ją zgniata i osłabia, dzięki czemu w tym właśnie miejscu materiał złoży się równo, bez pęknięć i „fali” na krawędzi.
Bez bigowania złożenie tektury na ostrą krawędź kończy się jednym z dwóch scenariuszy: albo pęka warstwa zewnętrzna (widoczne białe lub przetarte załamanie), albo zgięcie „ucieka” o kilka milimetrów i pudełko przestaje trzymać wymiar. Przy grubszych tekturach oba efekty pojawiają się jednocześnie.
Technicznie big powstaje między dwoma elementami: listwą bigującą osadzoną w wykrojniku (tępa, niższa od noża tnącego) i matrycą z rowkiem na przeciwległej płycie. Listwa wpycha tekturę w rowek - i to szerokość tego rowka decyduje o jakości zgięcia. Dobiera się ją do grubości tektury: dla fali E rowek jest wąski, dla pięciowarstwowej BC wyraźnie szerszy. Źle dobrana matryca to pęknięty big albo zgięcie, które „chodzi”.
Zgięcie wzdłuż fali i w poprzek fali
To niuans, który odróżnia produkcję opakowań od introligatorstwa. Big prowadzony w poprzek fali przecina kolejne kanały i daje czyste, jednoznaczne zgięcie. Big prowadzony równolegle do fali biegnie wzdłuż kanałów i jest trudniejszy - łatwiej o nierówną linię lub zgniecenie sąsiednich fal. Dlatego projektując konstrukcję, ustawia się ją na arkuszu tak, aby najbardziej newralgiczne zgięcia wypadały możliwie korzystnie względem kierunku fali.
Wykrojnik - jak wygląda i jak powstaje
Wykrojnik (sztanca) to narzędzie wykonywane indywidualnie pod jedną konstrukcję opakowania. To dzięki niemu ten sam kształt można powtórzyć w tysiącach egzemplarzy z tolerancją liczoną w milimetrach.
Składa się z kilku elementów:
- Płyta bazowa - najczęściej sklejka, w której wycina się laserowo wąskie szczeliny odwzorowujące linie projektu.
- Noże tnące - stalowe listwy z ostrzem, osadzane w szczelinach. Wyznaczają obrys wykroju, okienka i otwory.
- Listwy bigujące - tępe listwy niższe od noży, tworzące linie zgięć.
- Nacięcia i perforacje - noże z ząbkami, tam gdzie potrzebna jest taśma zrywkowa lub linia łatwego otwierania.
- Gumowanie - elastyczne wkładki wokół noży, które po cięciu odpychają tekturę od ostrza, żeby wykrój nie został w narzędziu.
Ile to kosztuje i jak długo trwa? Cena wykrojnika zależy od formatu, liczby użytków na arkuszu i złożoności konstrukcji - im więcej linii, okienek i zamków, tym droższe narzędzie.
Kiedy wykrojnik się zwraca? To jednorazowa inwestycja rozkładająca się na cały nakład - i na wszystkie kolejne zamówienia tej samej konstrukcji, bo narzędzie zostaje i przy powtórce jest już gotowe. Przy jednorazowej serii kilkudziesięciu sztuk koszt narzędzia bywa nieopłacalny. Przy produkcji powtarzalnej wykrojnik zwraca się zwykle już na pierwszym zamówieniu.
Od projektu do gotowego opakowania - proces krok po kroku
- 01.Projekt konstrukcji. Konstruktor przygotowuje rozkrój w programie CAD: wymiary wewnętrzne, zapasy technologiczne na grubość tektury, rozmieszczenie bigów i zamków, kierunek fali. Punktem wyjścia bywa gotowy kod z katalogu FEFCO albo indywidualny rysunek pod nietypowy produkt.
- 02.Prototyp na ploterze. Rozkrój trafia na stół tnący, który wycina i biguje pojedynczy egzemplarz bez wykonywania narzędzia. Prototyp przygotujemy na życzenie.
- 03.Testy i akceptacja. Klient wkłada swój produkt do fizycznego pudełka - i dopiero wtedy okazuje się, czy konstrukcja działa: czy się domyka, czy trzyma zawartość, czy da się ją szybko złożyć w pakowni. Poprawki na tym etapie kosztują tylko kolejny arkusz.
- 04.Wykonanie wykrojnika. Po akceptacji rozkrój idzie do narzędziowni: laser wycina szczeliny w płycie, w które osadzane są noże i listwy bigujące, powstaje matryca i gumowanie.
- 05.Produkcja seryjna. Arkusze tektury (zadrukowane wcześniej lub surowe) przechodzą przez maszynę sztancującą - cięcie i bigowanie w jednym przejściu.
- 06.Usuwanie odpadu i wykańczanie. Wybicie ścinków, rozdzielenie użytków, w razie potrzeby sklejanie, składanie i pakowanie w formie płaskiej.
Cały cykl od zatwierdzonego projektu do wysyłki serii to zwykle kilka do kilkunastu dni roboczych, zależnie od nakładu i tego, czy w grę wchodzi nadruk.
Prototyp bez wykrojnika - po co ploter
Ploter (stół tnący) robi to samo co wykrojnik, tylko inaczej: zamiast dociskać całe narzędzie naraz, prowadzi po arkuszu nóż i kółko bigujące sterowane bezpośrednio z pliku projektowego. Nie potrzebuje narzędzia, więc nie generuje kosztu startowego i pozwala zmienić konstrukcję w kilkanaście minut.
Kiedy ploter jest właściwym wyborem:
- prototypy - zanim zapadnie decyzja o wykrojniku,
- krótkie serie - kilkadziesiąt sztuk na targi, sampling czy test rynkowy,
- wersje testowe - dwie lub trzy warianty konstrukcji do porównania „na żywo”,
- projekty nietypowe - gdy konstrukcja jest jednorazowa i nigdy się nie powtórzy.
Czego ploter nie zastąpi: przy większych nakładach jest po prostu wolniejszy - tam wygrywa wykrojnik i maszyna sztancująca. Dlatego typowa ścieżka to: ploter na etapie prototypu i akceptacji → wykrojnik przy wejściu w produkcję.
Zobacz, jak działa nasza prototypownia - prototyp opakowania na życzenie
Gdzie sztancowanie spotkasz w naszej ofercie
Sztancowanie i bigowanie stoją za większością opakowań, które nie są zwykłym kartonem klapowym:
- Opakowania fasonowe - wycinane wykrojnikiem z jednego arkusza, składane bez klejenia, na zamkach. Konstrukcje z grupy 04xx katalogu FEFCO.
- Pudełka z okienkiem - okno w ściance to nic innego jak dodatkowy obrys w wykrojniku; w tym samym przejściu powstaje kształt pudełka i wycięcie pod folię.
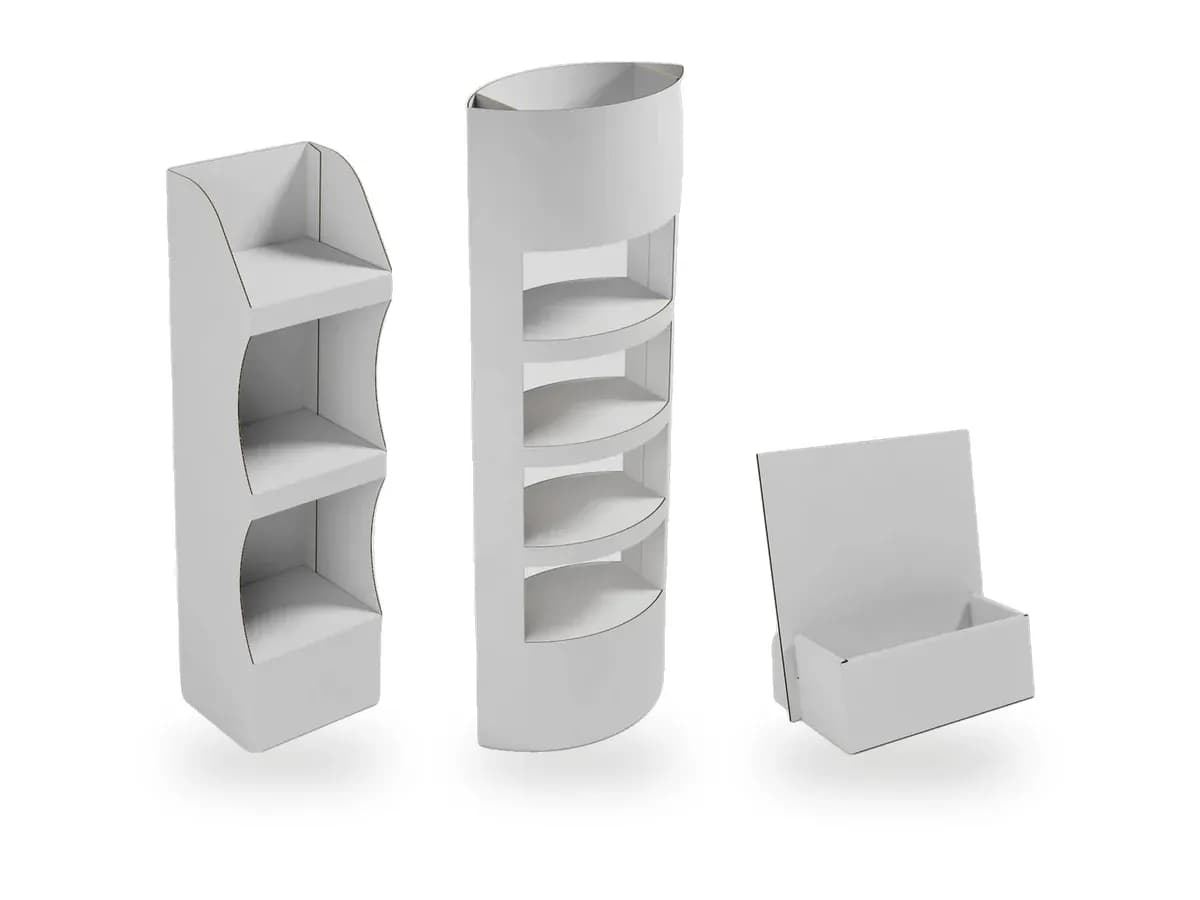
- Standy i ekspozytory - konstrukcje wieloelementowe, gdzie precyzja bigów decyduje o tym, czy całość stoi stabilnie.
- Konstrukcje indywidualne - projekty pod konkretny produkt, gdy żaden standard nie pasuje.
Masz produkt, ale nie masz konstrukcji?
Wystarczy opis, zdjęcie lub wymiary - zaproponujemy rozkrój, wytniemy prototyp i pokażemy, jak będzie wyglądał w rękach Twojego klienta.
FAQ
Najczęściej zadawane pytania o sztancowanie i bigowanie
Sztancowanie przecina tekturę na wylot i nadaje opakowaniu kształt, a bigowanie tylko przygniata materiał, tworząc linię kontrolowanego zgięcia. Oba procesy wykonuje ten sam wykrojnik w jednym przejściu maszyny - noże tną, a listwy bigujące wyciskają linie zgięć.
Wykrojnik to płyta z osadzonymi nożami tnącymi i listwami bigującymi, wykonywana indywidualnie pod konstrukcję opakowania. Koszt zależy od wielkości i złożoności projektu; to jednorazowa inwestycja - przy kolejnych zamówieniach tej samej konstrukcji wykrojnik już jest.
Tak - prototypy i bardzo krótkie serie wycinamy na ploterze bez kosztu wykrojnika. Prototyp przygotujemy na życzenie, a decyzję o wykonaniu wykrojnika podejmuje się dopiero przy produkcji seryjnej.
Maszyna sztancująca (sztanctygiel lub sztanca rotacyjna) dociska wykrojnik do arkusza tektury: noże wycinają kształt, listwy wykonują bigi, a boczne elementy usuwają odpad. Z maszyny wychodzi płaski wykrój gotowy do sklejenia lub złożenia.